Технология выравнивания температуры пресс-формы для точного литья
2026-11-07
Точное литьё под давлением — не просто процесс заливки расплава в форму. Это баланс температур, времени и геометрии. И главный враг точности — неравномерное распределение тепла по поверхности пресс-формы. Мы не раз сталкивались с этим на практике: даже при идеальном проектировании и высокоточной механической обработке детали выходили с короблением, микротрещинами или нестабильной толщиной стенок. Причина почти всегда одна — технология выравнивания температуры пресс-формы работала недостаточно точно.
Почему «выравнивание» — это не просто термоконтроль
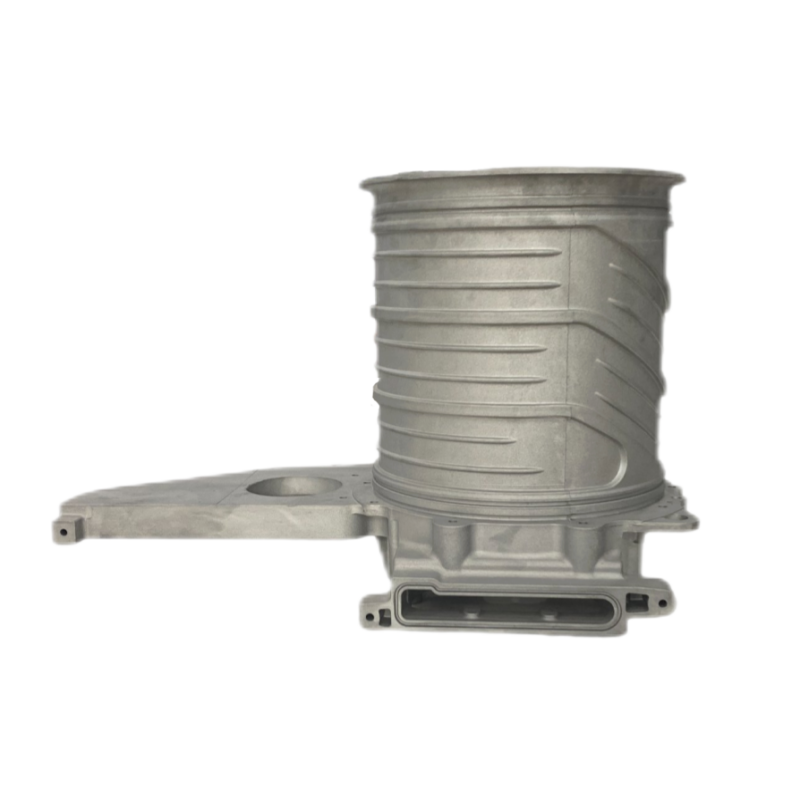
Многие считают, что достаточно поддерживать форму в заданном диапазоне — например, 220–240 °C. Но это ошибка. В реальных условиях зоны впуска, уплотнения, отвода литника нагреваются и остывают по-разному. Разница в 15–20 °C между соседними участками вызывает локальные напряжения в отливке, а значит — снижает повторяемость размеров и ресурс формы. На наших испытаниях с алюминиевыми корпусами электромоторов для новых энергетических транспортных средств мы зафиксировали: при отклонении температуры в зоне критического радиуса более чем на 8 °C рост брака достигал 37 %. Выравнивание — это не статичный режим, а динамическая адаптация: каждая секция формы получает свой профиль нагрева и охлаждения, синхронизированный с циклом литья.
Как это работает на уровне инженерного решения
Эффективная технология выравнивания температуры пресс-формы строится на трёх слоях:
На производственных базах ООО Чунцин Борун Пресс-формы мы внедрили систему с двумя независимыми контурами — водяным и масляным. Это позволяет резко повышать температуру в зоне формообразования перед запуском и мгновенно охлаждать литник после заполнения. Результат: время цикла сократилось на 9 %, а стабильность размеров — выросла на 42 % по данным Cpk.
Где это особенно критично — и почему стандартные решения не годятся
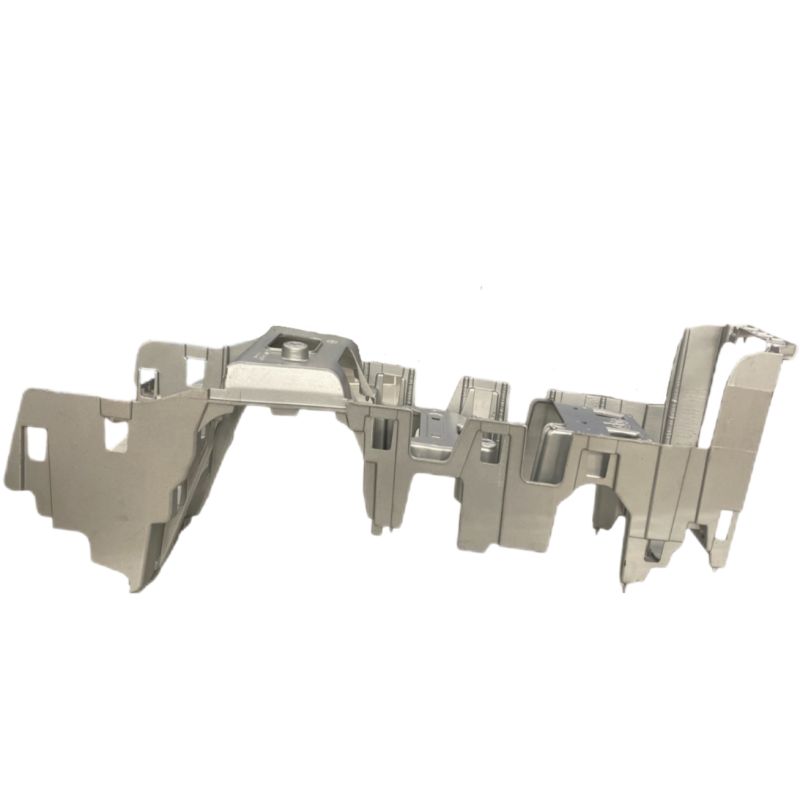
Некоторые полагают, что выравнивание нужно только для крупногабаритных форм. Но мы видим обратное. Например, при изготовлении магниевой рамки приборной панели для одного из европейских автопроизводителей — толщина стенки 1,8 мм, но допуск ±0,05 мм. Стандартные контуры охлаждения создавали «тепловую волну», которая смещала точку затвердевания на 0,3 мм относительно расчёта. Только перестроив каналы по результатам 3D-термоанализа и добавив локальный воздушный дутьевой модуль — мы достигли требуемой повторяемости. То же касается компонентов для 5G-оборудования: там важна не только геометрия, но и однородность структуры сплава — а она напрямую зависит от градиента охлаждения.
Что даёт клиенту — и как выбрать партнёра
Работа с технологией выравнивания температуры пресс-формы — это не покупка оборудования, а совместная инженерная задача. Ключевой вопрос: может ли поставщик не просто установить термоконтроль, а моделировать его влияние на конкретную деталь? У ООО Чунцин Борун Пресс-формы есть собственная команда термоаналитиков, которая проводит полный расчёт теплового поля до изготовления первой заготовки. Мы не предлагаем «универсальные решения». Мы строим термопрофиль под вашу отливку, ваш сплав, ваш пресс и ваши требования к OEE. За 16 лет опыта мы отработали более 120 уникальных конфигураций каналов — от простых U-образных до спирально-зигзагообразных с локальными термостатическими клапанами. Это не теория. Это то, что работает в серийном производстве для BMW, TESLA и HUAWEI.
Если ваша цель — не просто «сделать форму», а обеспечить стабильное, масштабируемое и контролируемое производство высокоточных отливок, начните с анализа теплового поведения. Потому что точность начинается не в станке, а в температуре.


Пожалуйста, оставьте нам сообщение
-


-


-


-


WhatsApp
-
WeChat