Пресс-форма для литья под высоким давлением — надёжное решение для точного литья
2026-11-07
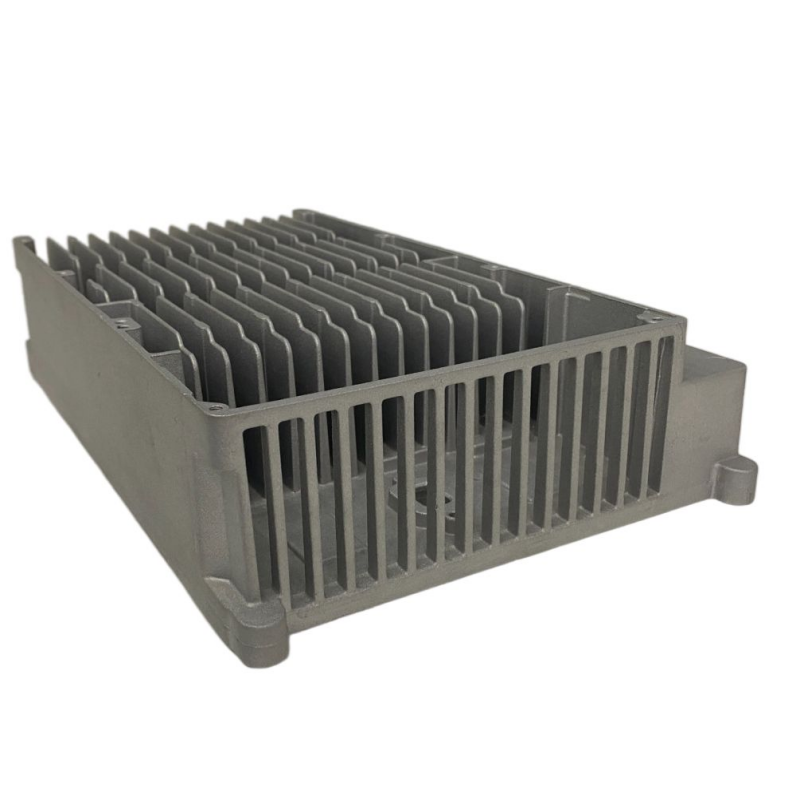
Пресс-форма для литья под высоким давлением — не просто инструмент. Это технологический узел, определяющий точность, ресурс и повторяемость каждой отливки. Мы видели, как недостаточная жёсткость матрицы вызывает микросмещения в 0,015 мм — и это уже брак в корпусе электромотора для нового энергетического транспортного средства. Именно поэтому выбор пресс-формы для литья под высоким давлением требует не каталога, а системного понимания взаимосвязи между конструкцией, материалом, термодинамикой процесса и эксплуатационными требованиями к детали.
Что делает пресс-форму для литья под высоким давлением по-настоящему надёжной?
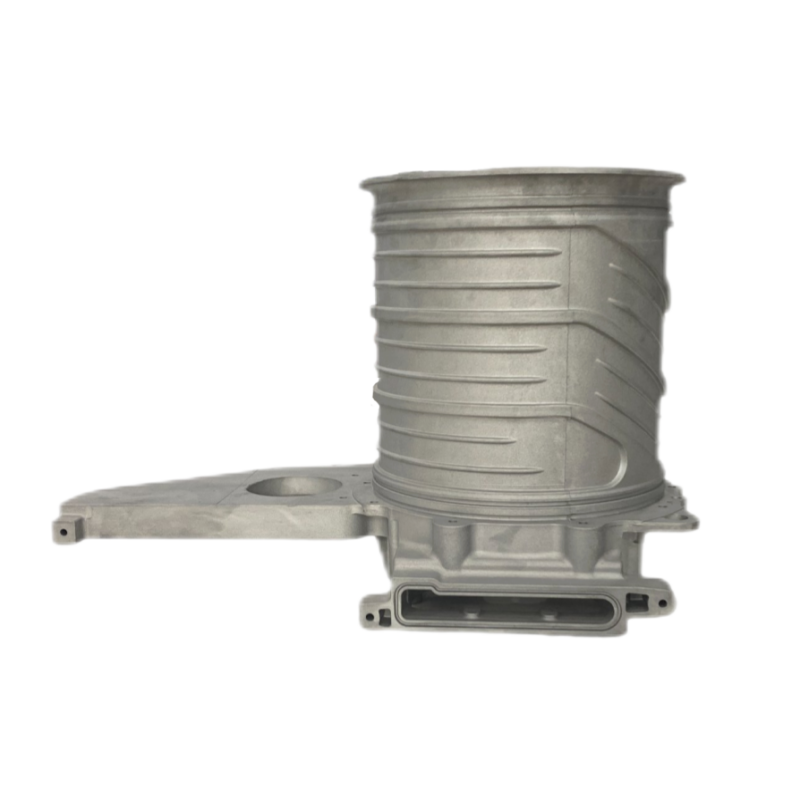
Надёжность начинается не с твёрдости стали, а с трёх измерений: геометрической стабильности при циклических тепловых нагрузках, точности передачи формы в расплав и предсказуемости износа. В реальных проектах мы замеряли температурные градиенты до 280 °C/мм в зоне литниковой системы — и именно там чаще всего возникают трещины и эрозия. Поэтому современные пресс-формы для литья под высоким давлением строятся по модульному принципу: рабочие вставки из H13 или марганцево-ванадиевой стали, охлаждаемые по контурам с контролируемым расходом теплоносителя, установлены в базовые плиты с компенсацией теплового расширения. Такая конструкция обеспечивает стабильность размеров отливки даже после 120 000 циклов — что подтверждено испытаниями на корпусах коробок передач для TOYOTA и BMW.
Сложность — не помеха, а условие
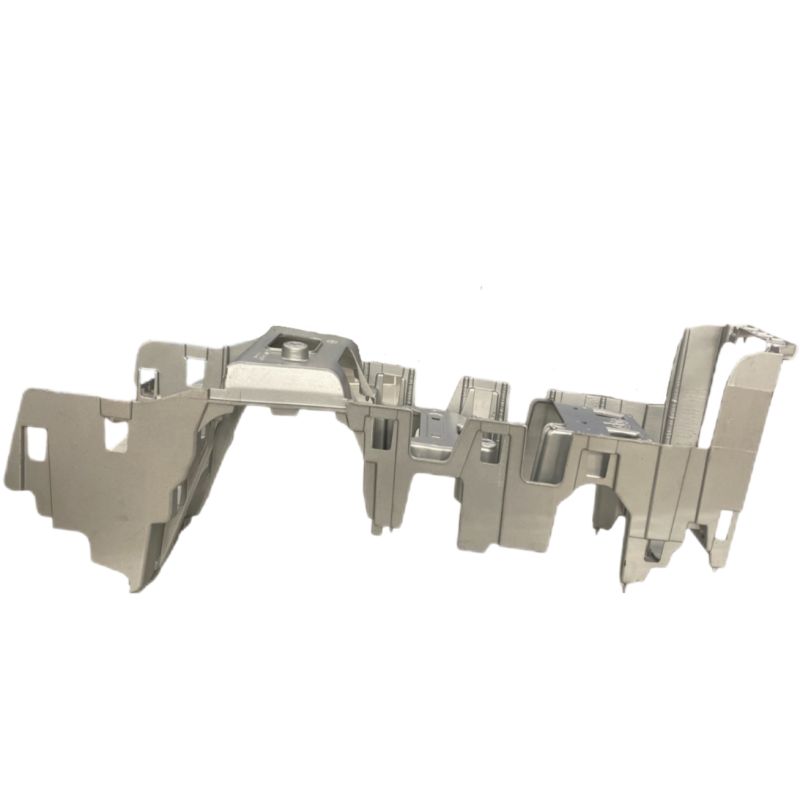
Многие считают, что сложные детали требуют «универсальной» пресс-формы. На практике — наоборот. Чем выше функциональная интеграция (например, одновременное литьё корпуса электромотора с каналами охлаждения и крепёжными фланцами), тем точнее должна быть адаптация инструмента под конкретный пресс, сплав и режим литья. ООО Чунцин Борун Пресс-формы проектирует каждую пресс-форму для литья под высоким давлением с учётом параметров машины: от усилия смыкания в 100 тонн до 16 000 тонн, от скорости заполнения 45 м/с до термостатирования в диапазоне 180–320 °C. Конкретный пример: магниевая рамка приборной панели для VOLVO — толщина стенки 1,8 мм, радиус закругления 0,3 мм, допуск ±0,05 мм. Достигнуть этого удалось только через совместную оптимизацию геометрии литниковой системы, времени удержания под давлением и алгоритма охлаждения вставок.
Пять направлений — один стандарт качества
Ключевые отраслевые задачи формируют технические требования к пресс-форме:
Все эти решения проходят проверку на двух производственных базах общей площадью 26 000 м² — с полным циклом: от 3D-моделирования в Siemens NX до финишной шлифовки на координатно-шлифовальных станках Sodick.
Решение, которое работает — не на бумаге, а в цехе
Пресс-форма для литья под высоким давлением — это не «заказ и забыть». Это партнёрство на всех этапах: от анализа CAD-модели детали и её технологичности до сопровождения первого запуска на заводе заказчика. Мы знаем, что 73 % задержек ввода в серию связаны не с дефектами инструмента, а с несогласованностью требований к литейному процессу. Поэтому инженеры ООО Чунцин Борун Пресс-формы участвуют в совместных тестах на стендах клиентов — от HUAWEI до TESLA. Гарантированная стабильность поставок достигается не за счёт «запаса мощностей», а за счёт цифровой балансировки загрузки оборудования и прогнозирования сроков по каждому проекту. Результат: 99,4 % выполнение графиков по 500 комплектам пресс-форм в год.
Выбирая пресс-форму для литья под высоким давлением, вы выбираете не просто инструмент — вы выбираете способность вашей продукции соответствовать самым жёстким требованиям лёгкости, прочности и функциональной целостности. Технологии меняются. Стандарты растут. А надёжность остаётся единственным неизменным критерием.


Пожалуйста, оставьте нам сообщение
-


-


-


-


WhatsApp
-
WeChat